
Приёмка сварочных работ
Проверка качества соединений до подписания исполнительной документации и закрытия конструкций.
Проверяем сварные соединения, трубопроводы и металлоконструкции без повреждения объекта. Подбираем метод под задачу и требования документации.
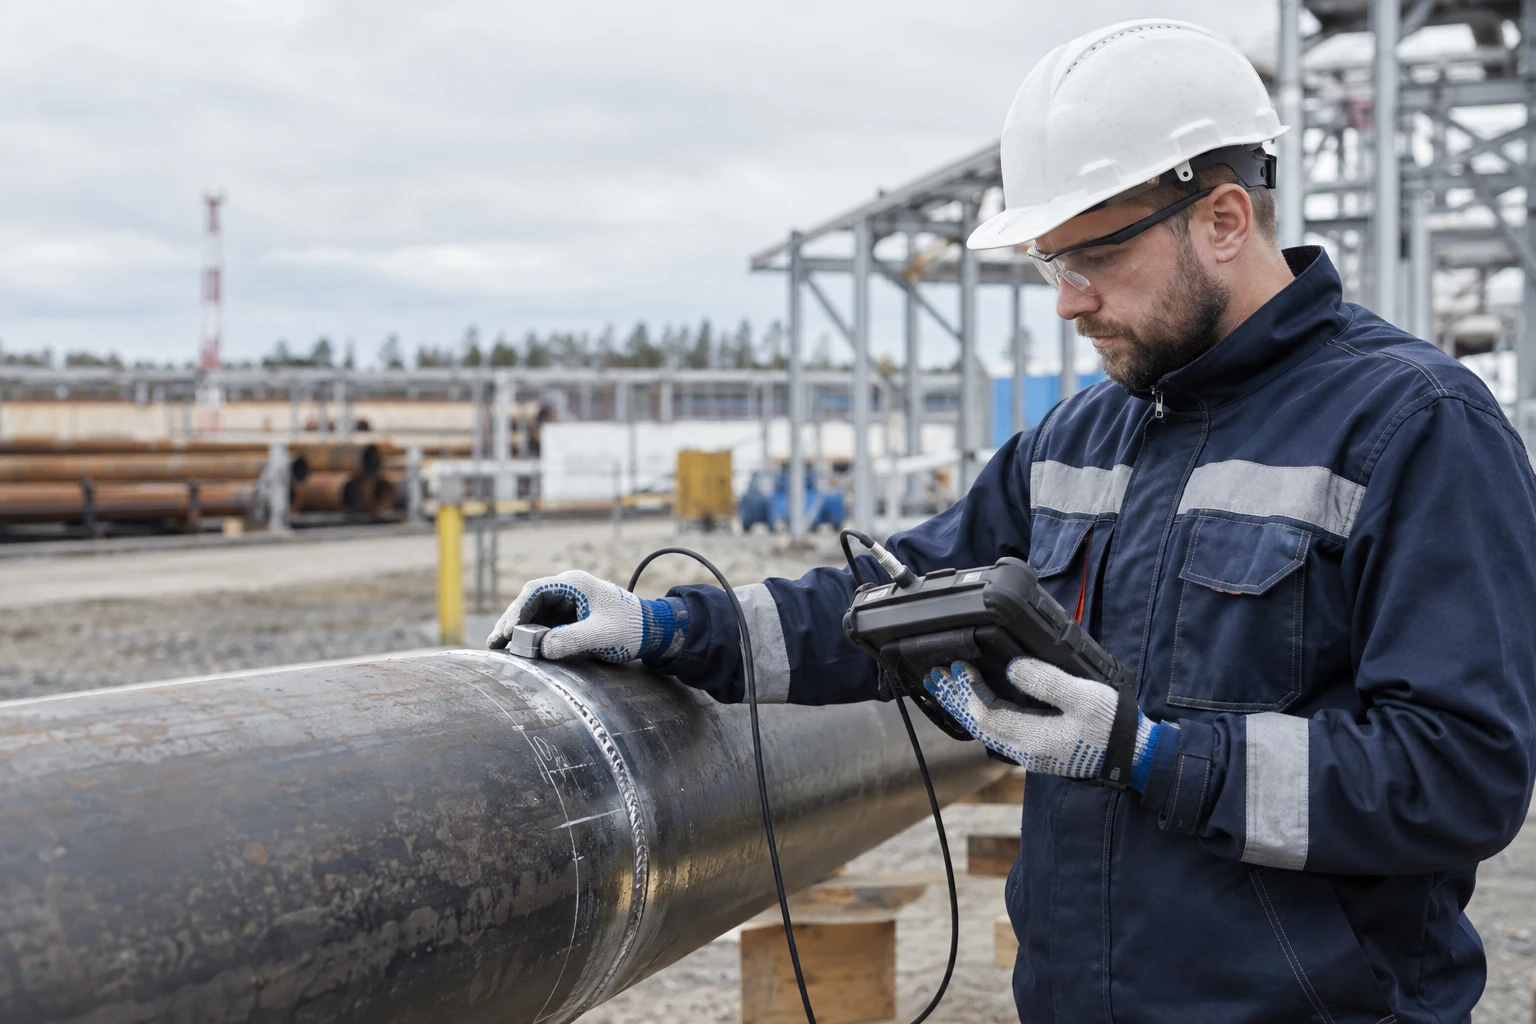
Выберите метод, чтобы узнать особенности контроля, область применения и стоимость конкретной услуги.
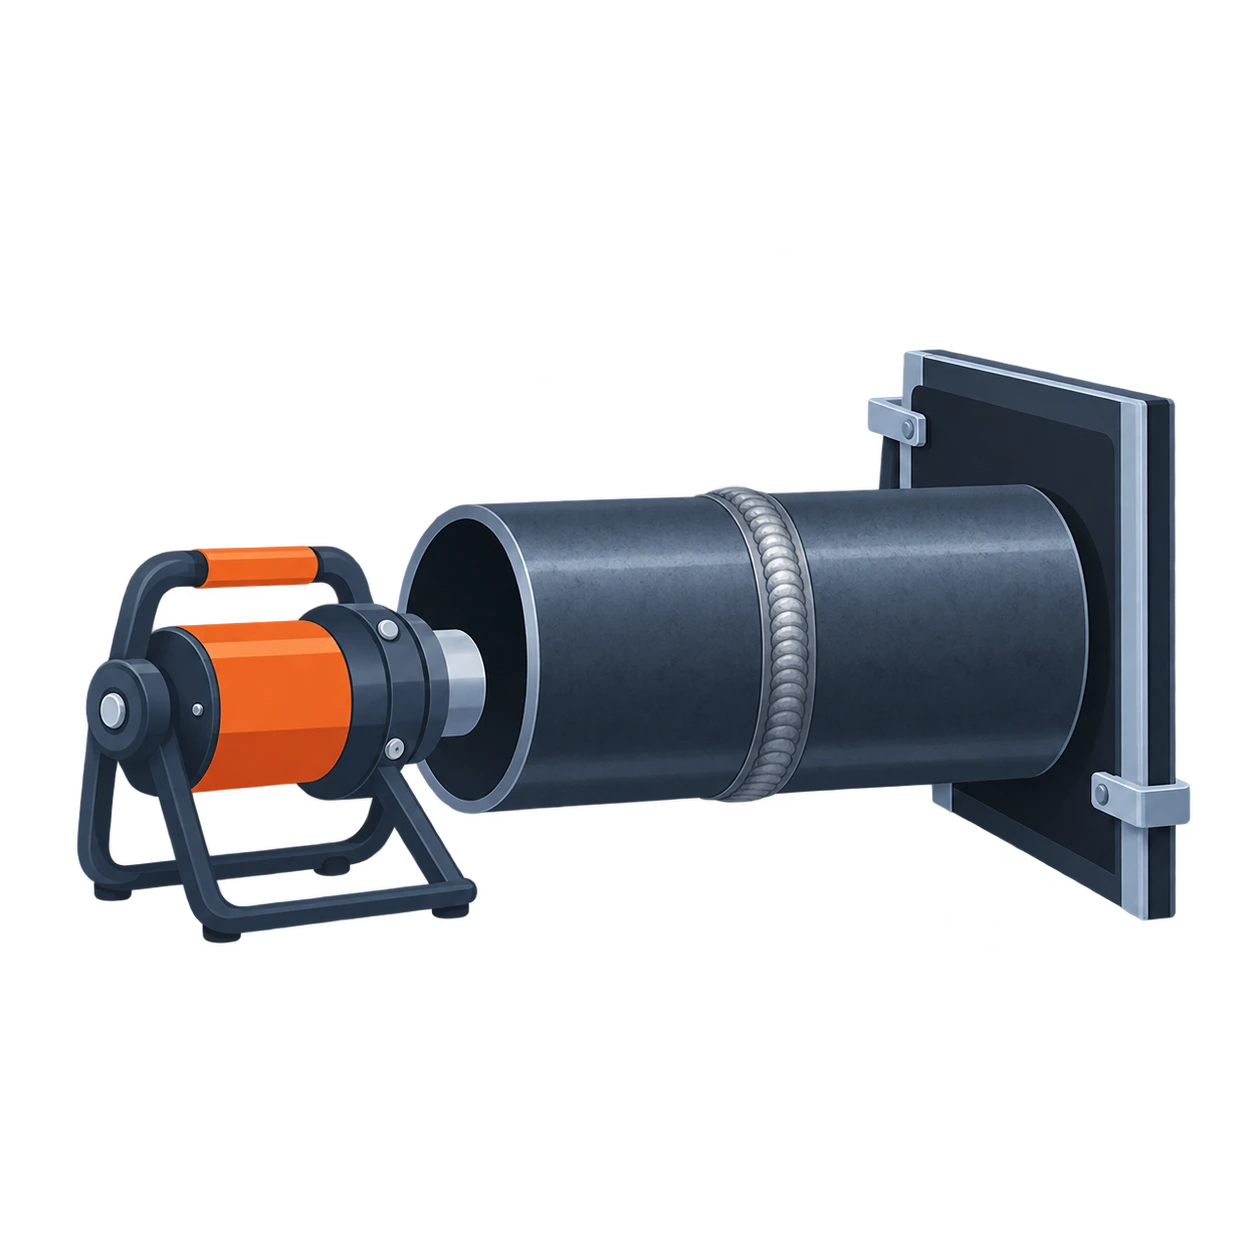 Рентгенографический контрольВыявление внутренних дефектов сварных соединений по радиографическим снимкам.
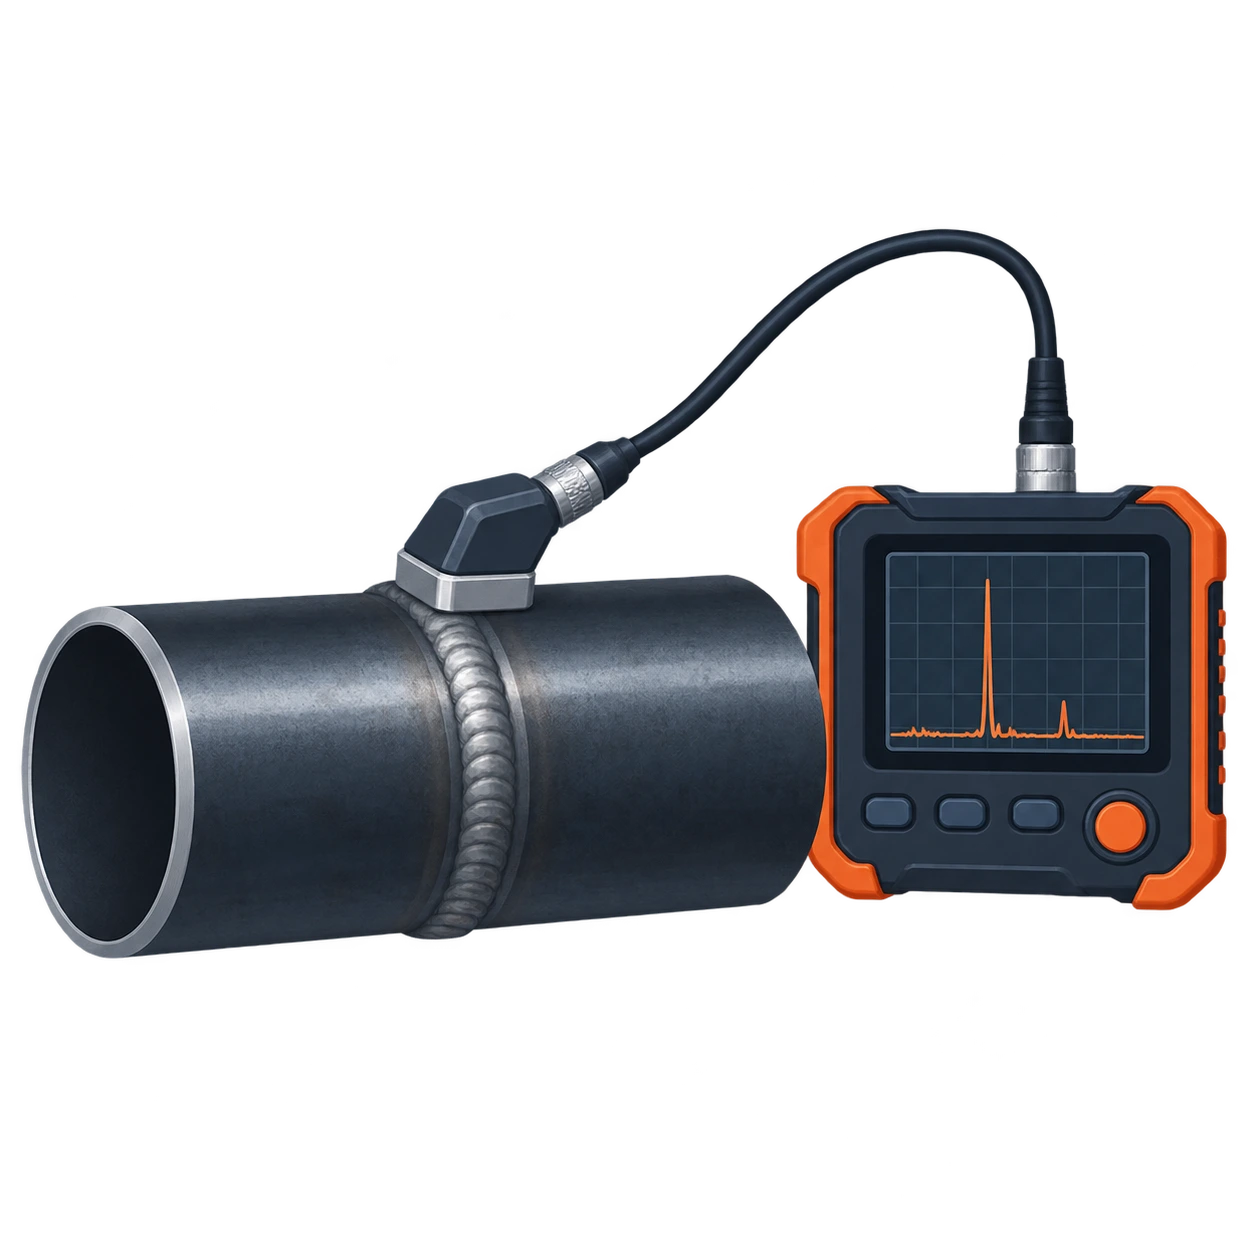 Ультразвуковой контрольПоиск внутренних несплошностей и измерение толщины без повреждения изделия.
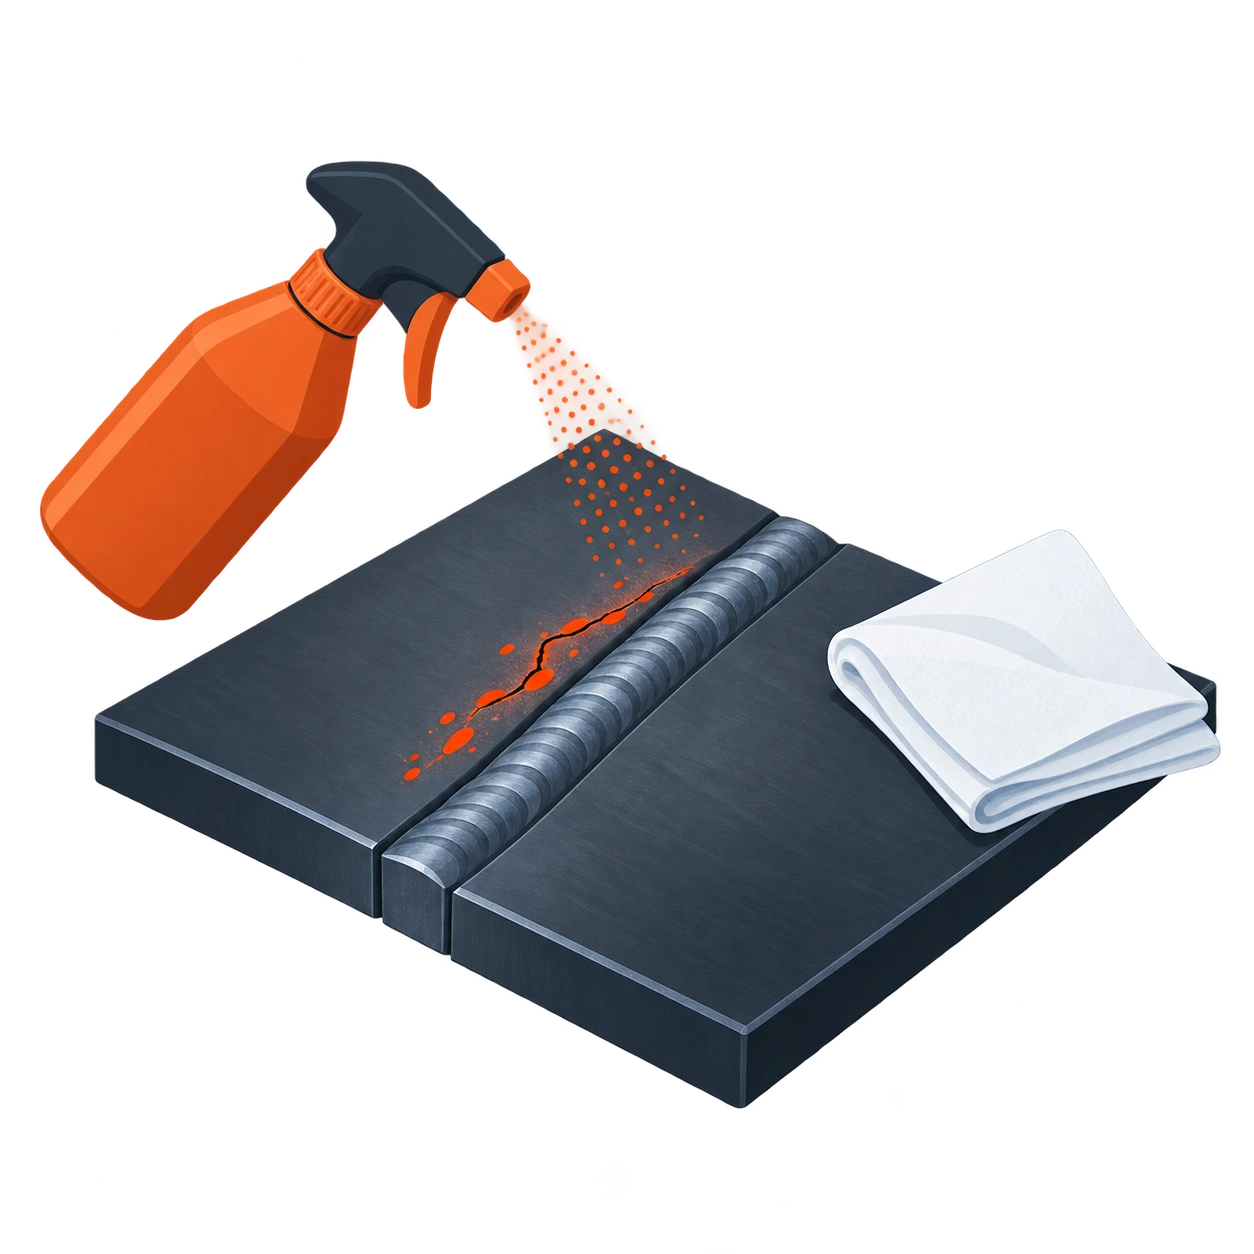 Контроль проникающими веществамиОбнаружение трещин, пор и других дефектов, выходящих на поверхность.
 Контроль вакуум-камеройПроверка герметичности сварных швов резервуаров, днищ и листовых конструкций.
 Визуальный и измерительный контрольОценка формы, размеров и видимых дефектов соединения с применением измерительного инструмента.
Проверка качества соединений до подписания исполнительной документации и закрытия конструкций.
Контроль ответственных участков трубопроводов, металлоконструкций и оборудования.
Выполнение предусмотренного проектом объёма контроля установленным методом.
Поиск дефектов и измерение параметров при обследовании или эксплуатации объекта.
Поры, шлаковые включения, непровары и другие дефекты в объёме соединения.
Трещины, подрезы, наплывы и несплошности, выходящие на контролируемую поверхность.
Несоответствие размеров шва, смещение кромок и другие измеряемые отклонения.
Участки утечки в сварных соединениях листовых конструкций и резервуаров.
Ниже полностью приведён действующий опубликованный прайс лаборатории. Итоговая стоимость зависит от метода, диаметра и толщины, количества соединений, условий доступа и расположения объекта.
| Наименование калькуляционной единицы | Стоимость |
|---|---|
| Неразрушающие методы контроля | |
| Рентгеногаммаграфирование | |
| Контроль сварного соединения через две стенки Ø 25, 32, 57мм. Толщина стенки до 10мм. | 3 600 ₽ |
| Контроль сварного соединения через две стенки Ø 25, 32, 57мм. Толщина стенки до 18мм. | 4 000 ₽ |
| Контроль сварного соединения через две стенки Ø 76-114мм. Толщина стенки до 10мм. | 4 700 ₽ |
| Контроль сварного соединения через две стенки Ø 76-114мм. Толщина стенки до 18мм. | 4 900 ₽ |
| Контроль сварного соединения через две стенки Ø 159мм. Толщина стенки до 10мм. | 5 950 ₽ |
| Контроль сварного соединения через две стенки Ø 159мм. Толщина стенки до 18мм. | 6 400 ₽ |
| Контроль сварного соединения через две стенки Ø 219мм. Толщина стенки до 10мм. | 8 900 ₽ |
| Контроль сварного соединения через две стенки Ø 219мм. Толщина стенки до 18мм. | 9 500 ₽ |
| Контроль сварного соединения через две стенки Ø 273мм. Толщина стенки до 10мм. | 12 000 ₽ |
| Контроль сварного соединения через две стенки Ø 273мм. Толщина стенки до 18мм. | 12 200 ₽ |
| Контроль сварного соединения через две стенки Ø 325мм. Толщина стенки до 10мм. | 11 600 ₽ |
| Контроль сварного соединения через две стенки Ø 325мм. Толщина стенки до 18мм. | 12 300 ₽ |
| Контроль сварного соединения через две стенки Ø 377мм. Толщина стенки до 10мм. | 13 800 ₽ |
| Контроль сварного соединения через две стенки Ø 377мм. Толщина стенки до 18мм. | 14 700 ₽ |
| Контроль сварного соединения через две стенки Ø 426мм. Толщина стенки до 10мм. | 15 700 ₽ |
| Контроль сварного соединения через две стенки Ø 426мм. Толщина стенки до 18мм. | 15 900 ₽ |
| Контроль сварного соединения через две стенки Ø 550мм. Толщина стенки до 10мм. | 17 700 ₽ |
| Контроль сварного соединения через две стенки Ø 550мм. Толщина стенки до 18мм. | 18 000 ₽ |
| Контроль сварного соединения через две стенки Ø 660мм. Толщина стенки до 10мм. | 24 000 ₽ |
| Контроль сварного соединения через две стенки Ø 660мм. Толщина стенки до 18мм. | 26 000 ₽ |
| Контроль сварного соединения через две стенки Ø 720 мм. Толщина стенки до 10мм. | 27 000 ₽ |
| Контроль сварного соединения через две стенки Ø 720 мм. Толщина стенки до 18мм. | 29 000 ₽ |
| Контроль сварного соединения через две стенки Ø 820 мм. Толщина стенки до 10мм. | 28 000 ₽ |
| Контроль сварного соединения через две стенки Ø 820 мм. Толщина стенки до 18мм. | 31 000 ₽ |
| Контроль сварного соединения через две стенки Ø 920 мм. Толщина стенки до 10мм. | 33 000 ₽ |
| Контроль сварного соединения через две стенки Ø 920 мм. Толщина стенки до 18мм. | 36 000 ₽ |
| Контроль сварного соединения через две стенки Ø 1020 мм. Толщина стенки до 10мм. | 39 000 ₽ |
| Контроль сварного соединения через две стенки Ø 1020 мм. Толщина стенки до 18мм. | 45 000 ₽ |
| Контроль сварного соединения через две стенки Ø 1220 мм. Толщина стенки до 10мм. | 48 000 ₽ |
| Контроль сварного соединения через две стенки Ø 1220 мм. Толщина стенки до 18мм. | 55 000 ₽ |
| Контроль сварного соединения на эллипс Ø 57, 76, 89мм. | 4 900 ₽ |
| Контроль сварного соединения листовых материалов b=2-7мм. (1 м шва) | 9 000 ₽ |
| Контроль сварного соединения листовых материалов b=8-16мм. (1 м шва) | 13 000 ₽ |
| Стилоскопирование 1 замер | 600 ₽ |
| Цветная дефектоскопия (капиллярный контроль). | |
| Цветная дефектоскопия трубопроводов Ø 22-299мм: - Ø 22 мм | 390 ₽ |
| - Ø 38 мм | 490 ₽ |
| - Ø 63 мм | 580 ₽ |
| - Ø 89 мм | 680 ₽ |
| - Ø 114 мм | 790 ₽ |
| - Ø 133 мм | 800 ₽ |
| - Ø 194 мм | 850 ₽ |
| - Ø 245 мм | 900 ₽ |
| - Ø 299 мм | 1 000 ₽ |
| Цветная дефектоскопия трубопроводов Ø 325-1020мм: - Ø 325 мм | 900 ₽ |
| - Ø 377 мм | 950 ₽ |
| - Ø 480 мм | 1 000 ₽ |
| - Ø 560 мм | 1 100 ₽ |
| - Ø 630 мм | 1 600 ₽ |
| - Ø 720 мм | 1 780 ₽ |
| - Ø 860 мм | 2 200 ₽ |
| - Ø 930 мм | 2 500 ₽ |
| - Ø 1020 мм | 2 700 ₽ |
| На цветную дефектоскопию сварных соединений на 1 п.м: | 1 000 ₽ |
| Замер толщины стенок оборудования и трубопроводов: - 1 замер | 300 ₽ |
| Ультразвуковая дефектоскопия сварных соединений - до Ø 57 мм включительно | 1 500 ₽ |
| -Ø 89 мм | 1 700 ₽ |
| -Ø 108 мм | 1 900 ₽ |
| -Ø 159 мм | 2 000 ₽ |
| -Ø 219 мм | 2 100 ₽ |
| -Ø 273 мм | 2 600 ₽ |
| -Ø 325 мм | 3 700 ₽ |
| -Ø 377 мм | 4 000 ₽ |
| -Ø 426 мм | 4 700 ₽ |
| -Ø 530 мм | 4 900 ₽ |
| -Ø 630 мм | 5 400 ₽ |
| -Ø 720 мм | 6 600 ₽ |
| -Ø 820 мм | 7 800 ₽ |
| -Ø 920 мм | 8 900 ₽ |
| -Ø 1020 мм | 10 600 ₽ |
| -Ø 1220 мм | 12 800 ₽ |
| Ультразвуковая дефектоскопия сварных соединений на 1 п.м. | 1 700 ₽ |
| Контроль сварных соединений вакуум-камерой, мел-керосин (метод течеискания) - положение сварного шва нижнее (на 1 м шва) | 1 000 ₽ |
| Визуально-измерительный контроль сварных соединений | |
| Контроль сварного соединения с одной стороны (1м шва) | 300 ₽ |
| Контроль сварного соединения с двух сторон (1м шва) | 500 ₽ |
| Контроль сварного соединения Ø28мм (1 стык) | 350 ₽ |
| Контроль сварного соединения Ø60мм (1 стык) | 400 ₽ |
| Контроль сварного соединения Ø108мм (1 стык) | 450 ₽ |
| Контроль сварного соединения Ø159мм (1 стык) | 500 ₽ |
| Контроль сварного соединения Ø219мм (1 стык) | 600 ₽ |
| Контроль сварного соединения Ø273мм (1 стык) | 700 ₽ |
| Контроль сварного соединения Ø377мм (1 стык) | 750 ₽ |
| Контроль сварного соединения Ø465мм (1 стык) | 800 ₽ |
| Контроль сварного соединения Ø530мм (1 стык) | 850 ₽ |
| Контроль сварного соединения Ø680мм (1 стык) | 900 ₽ |
| Контроль сварного соединения Ø720мм (1 стык) | 950 ₽ |
| Контроль сварного соединения Ø820мм (1 стык) | 980 ₽ |
| Контроль сварного соединения Ø920мм (1 стык) | 1 000 ₽ |
| Контроль сварного соединения Ø1020мм (1 стык) | 1 150 ₽ |
| Контроль сварного соединения Ø1220мм (1 стык) | 1 600 ₽ |
| Выезд до 100км | 5 000 ₽ |
| Выезд до 300км | 12 000 ₽ |
| Выезд до 500км | 15 000 ₽ |
| Выезд до 1000км | 30 000 ₽ |
Пришлите чертёж, диаметры, толщины, количество соединений и адрес объекта. Инженер уточнит метод и стоимость.
Учитываются конструкция шва, материал, диаметр, толщина и доступность поверхности.
Внутренние, поверхностные и сквозные дефекты выявляются разными физическими методами.
Метод и объём контроля сопоставляются с проектом и применимой нормативной документацией.
При выборе учитываются безопасность, доступ с одной или двух сторон и возможность подготовки поверхности.
Заказчик получает необходимую документацию и результаты выполненного контроля. Конкретный состав документов зависит от метода, задачи, требований объекта и согласуется до начала работ.

В зависимости от выбранного метода применяются ГОСТ 7512-82, ГОСТ ISO 17636-1-2017, ГОСТ Р ИСО 17640-2016, ГОСТ Р ИСО 17637-2024, ГОСТ 18442-80, ГОСТ Р 51780-2001, ГОСТ 3242-79 и другие документы, относящиеся к конкретному объекту контроля.
Окончательный метод, объём, контрольные участки и критерии оценки определяются проектом, техническим заданием и применимыми требованиями. Эти данные необходимо согласовать до начала работ.

Документы компании можно открыть в полном размере. Применимость конкретного документа к требуемому виду работ уточняется при согласовании заказа.


Лаборатория находится в Самаре. Выезжаем на промышленные и строительные объекты в Самаре и Самарской области.
Работы в других регионах выполняем по предварительному согласованию: Москва, Казань, Нижний Новгород, Екатеринбург, Оренбург, Саратов и другие города.

Неразрушающий контроль позволяет получить данные о состоянии сварного соединения, детали или конструкции без вырезки образца и нарушения пригодности объекта к дальнейшей эксплуатации. Метод используют при изготовлении, монтаже, ремонте и обследовании трубопроводов, резервуаров, металлоконструкций и технологического оборудования.
Один метод не заменяет все остальные. Радиографический и ультразвуковой контроль применяют для поиска внутренних несплошностей. Капиллярный метод помогает обнаружить дефекты, выходящие на поверхность. Визуально-измерительный контроль фиксирует видимые дефекты и геометрические параметры, а вакуум-камера используется для проверки герметичности доступных сварных швов.
| Метод | Что выявляет | Где применяется |
|---|---|---|
| Рентгенографический | Внутренние поры, включения, непровары и другие объёмные дефекты | Сварные соединения труб, листов и ответственных конструкций |
| Ультразвуковой | Внутренние несплошности и отражающие дефекты | Трубопроводы, металлоконструкции, оборудование и толщинометрия |
| Капиллярный | Трещины, поры и несплошности, открытые на поверхность | Сварные швы и доступные поверхности деталей |
| Визуально-измерительный | Видимые дефекты и отклонения формы и размеров | Первичный и сопутствующий контроль сварных соединений |
| Вакуумный | Сквозные дефекты и негерметичные участки | Днища резервуаров и листовые сварные конструкции |
Для предварительного расчёта нужны сведения о типе соединений, материале, диаметрах, толщинах, количестве стыков и расположении объекта. Если метод указан в проекте или техническом задании, документ необходимо приложить к запросу. Если способ контроля не определён, инженер сопоставит задачу с доступными методами и уточнит ограничения каждого варианта.
Контроль следует планировать до окраски, изоляции или закрытия участков, если выбранному методу требуется доступ к поверхности. Для радиографических работ дополнительно учитываются условия безопасного проведения контроля. Для ультразвукового, капиллярного и визуального методов важна подготовка контролируемой поверхности.
В опубликованном прайсе единицей расчёта выступают стык, метр шва или отдельный замер. Цена зависит от метода, диаметра и толщины, числа участков, схемы доступа, подготовки поверхности и удалённости объекта. Для крупных партий и выездных работ итоговый расчёт выполняется после получения исходных данных.
По завершении работ заказчик получает результаты проведённого контроля и согласованный комплект документов. Их можно использовать в рамках строительного контроля, приёмки выполненных работ, оценки качества сварных соединений и проверки состояния оборудования. Назначение результатов и требуемый формат документов следует обозначить до начала работ.
Чтобы заказать услуги лаборатории неразрушающего контроля в Самаре, направьте чертёж или краткое описание объекта, количество соединений, размеры и требования проекта. Инженер уточнит подходящий метод, условия выезда и стоимость.
Если метод указан в проекте или техническом задании, следует применять установленное требование. В остальных случаях инженер уточняет материал, конструкцию, предполагаемые дефекты и условия доступа.
Да. Представленные методы относятся к неразрушающему контролю и не требуют вырезки контрольного образца из готового соединения.
Да. Выполняем работы в Самаре и Самарской области. Выезды в другие регионы России согласовываются предварительно.
Диаметр, толщина стенки и схема доступа влияют на объём операций, экспозицию или время сканирования и количество контролируемых участков.
Требования зависят от метода. Для визуального, ультразвукового и капиллярного контроля обычно нужен доступ к очищенной поверхности. Порядок подготовки согласовывается заранее.
Заказчик получает результаты работ и необходимую документацию в составе, согласованном для конкретной задачи и требований объекта.
Да. Методы могут дополнять друг друга, если требуется проверить внутренние, поверхностные и геометрические характеристики соединения.
Свяжитесь с инженером, чтобы выбрать метод и получить предварительный расчёт.